




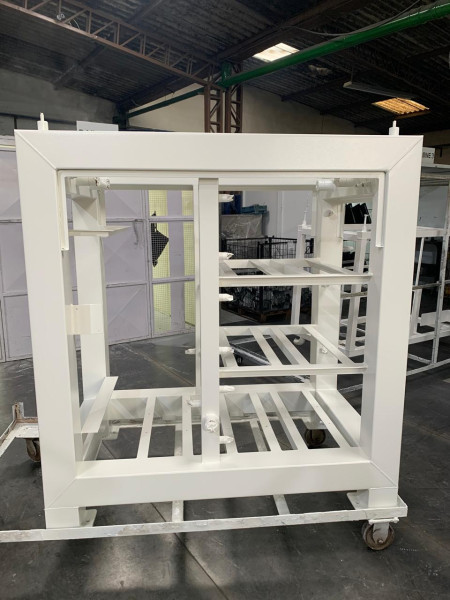


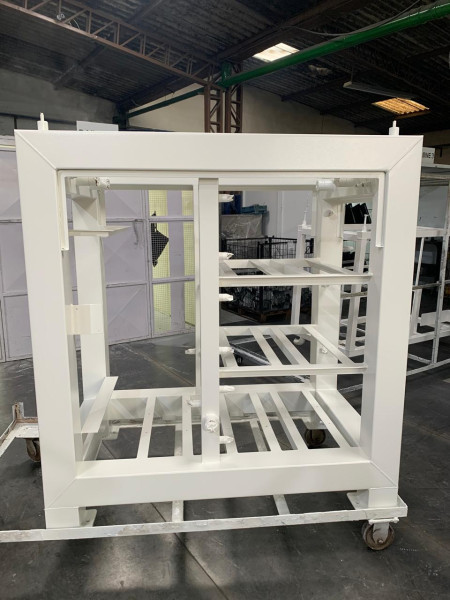


Peças metálicas
Aviso de segurança. Peças metálicas com função estrutural ou de segurança (suportes, elementos de máquina, componentes sob pressão ou movimento) devem ter dimensionamento validado por profissional habilitado (engenheiro com ART), respeitando o desenho técnico conforme ABNT NBR 10067 e as tolerâncias ISO 2768. Especificação inadequada de material ou solda pode gerar falha em serviço.
O que são peças metálicas e como são fabricadas
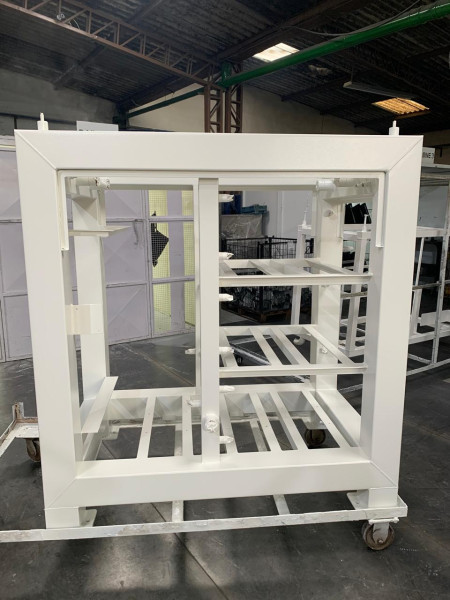
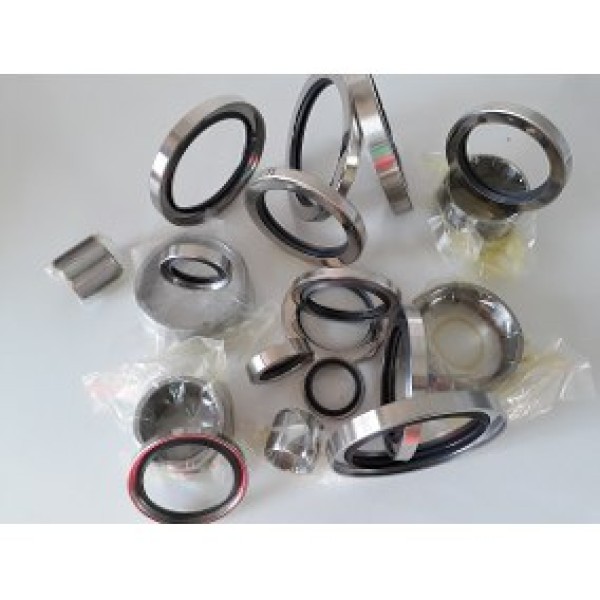
O termo abrange desde parafusos, buchas e flanges até suportes, engrenagens, eixos e estruturas soldadas. A fabricação parte de matéria-prima (chapa, barra, tubo, perfil ou tarugo) e passa por um ou mais processos: usinagem por arranque de cavaco (torneamento, fresamento, furação), conformação (estampagem, dobra, calandragem), corte térmico ou por jato e união por soldagem. A definição do roteiro de fabricação depende da geometria, da quantidade e da tolerância exigida, e é o que determina o fornecedor mais adequado para cada peça.
- Usinagem CNC: peças de precisão e baixo volume, geometria complexa
- Estampagem: alta produção de peças planas ou conformadas de chapa
- Corte a laser/plasma/jato d'água: recorte de perfis 2D em chapa
- Dobra e calandragem: conformação de chapas e perfis em ângulos e raios
- Soldagem MIG/TIG e fundição: união e obtenção de formas volumétricas
Materiais e ligas: como escolher entre aço, inox, alumínio e latão
A escolha do material é a decisão de maior impacto no custo e no desempenho. O aço carbono SAE 1020/1045 é a opção padrão e mais barata para peças estruturais em ambiente seco, mas exige tratamento de proteção. O aço inoxidável AISI 304 resiste à corrosão atmosférica; o 316 (com molibdênio) suporta ambientes salinos e químicos, custando tipicamente 30% a 60% mais que o 304 — só compensa quando há exposição a cloretos. O alumínio 6061/6082 reduz peso e dispensa pintura por anti-corrosão natural; o latão é escolhido por usinabilidade e condutividade. Como referência de matéria-prima, um tarugo de aço rende peças torneadas e fresadas de precisão, enquanto chapas alimentam corte e estampagem.
| Material/Liga | Resistência à corrosão | Custo relativo | Aplicação recomendada |
|---|---|---|---|
| Aço carbono SAE 1020 | Baixa (exige tratamento) | Referência (1x) | Suportes e estruturas em ambiente seco |
| Aço carbono SAE 1045 | Baixa | ~1,1x | Eixos e peças que exigem maior resistência mecânica |
| Inox AISI 304 | Alta (atmosfera/alimentos) | ~4x a 6x | Equipamentos alimentícios, uso ao tempo |
| Inox AISI 316 | Muito alta (cloretos/químico) | ~6x a 9x | Ambiente marinho, indústria química |
| Alumínio 6061/6082 | Boa (óxido natural) | ~3x a 4x | Peças leves, estruturas móveis |
| Latão | Boa | ~5x a 7x | Conexões, peças de precisão usinadas |
Processos de corte e conformação: qual escolher por espessura e volume
O processo certo depende de espessura, volume e tolerância. Para recorte 2D de chapa, o corte a laser de fibra entrega alta precisão e bordas limpas em chapas finas a médias, o plasma é mais rápido e econômico em chapas grossas com tolerância folgada, e o jato d'água corta sem zona termicamente afetada quando o material não pode aquecer. Em série alta, a estampagem de chapas dilui o custo do ferramental e supera a usinagem; em baixo volume e geometria complexa, a usinagem CNC evita o investimento em estampo. Perfis e chapas curvas são obtidos por dobra ou por serviço de calandra, e a união de peças espessas pede solda pesada com procedimento qualificado.
- Laser fibra: chapas finas/médias, alta precisão, borda limpa
- Plasma: chapas grossas, corte rápido, tolerância mais folgada
- Jato d'água: sem calor, ideal para inox e alumínio sensíveis
- Estampagem: série alta, dilui ferramental por peça
- Usinagem CNC: baixo volume, precisão e geometria 3D
Tolerâncias, rugosidade e desenho técnico na cotação
Tolerância é o principal driver oculto do preço. A ISO 2768-1 define classes gerais lineares e angulares (fina f, média m, grosseira c) e a ISO 2768-2 trata das geométricas; especificar tolerância fina onde não é necessária pode multiplicar o custo de usinagem. Quando há requisitos de posição, concentricidade ou planeza, usa-se a ISO 1101 (GD&T). O acabamento superficial é indicado pela rugosidade Ra conforme ISO 1302 — quanto menor o Ra, mais passes de acabamento e mais caro. Cotar sem um desenho técnico conforme a ABNT NBR 10067 obriga o fornecedor a supor dimensões, gerando retrabalho e divergência de preço entre orçamentos.
Tratamentos de superfície e proteção contra corrosão
Peça de aço carbono sem proteção corrói em serviço. As opções mais comuns são a zincagem eletrolítica (camada fina, uso interno e estético), a galvanização a fogo por imersão a quente conforme ABNT NBR 6323 e ABNT NBR ISO 1461 (camada espessa, alta durabilidade externa), a pintura eletrostática a pó (proteção e cor) e a anodização, específica do alumínio. A regra de decisão parte do ambiente: exposição ao tempo e agressividade alta pedem galvanização a fogo; ambiente interno seco aceita zincagem ou pintura. Uma viga galvanizada ilustra a aplicação da imersão a quente em elemento estrutural exposto.
- Zincagem eletrolítica: camada fina, ambiente interno e acabamento
- Galvanização a fogo (NBR 6323/ISO 1461): camada espessa, externo
- Pintura eletrostática a pó: proteção + cor, boa aderência
- Anodização: exclusiva do alumínio, dureza e cor
- Jateamento + primer: preparação de superfície para pintura
O que define o preço e checklist de cotação
O preço de uma peça metálica sob medida é movido por material e liga, processo de fabricação, aperto de tolerância, acabamento superficial, tratamento anticorrosivo, quantidade (com diluição do ferramental em série) e prazo. Em estampagem, o custo do estampo é fixo e só se paga a partir de certo volume — abaixo disso, usinagem ou corte a laser saem mais baratos. Para receber orçamentos comparáveis de vários fornecedores, reúna os dados abaixo; peças a partir de amostra física podem ser cotadas via engenharia reversa quando não há desenho.
- Desenho técnico (2D/3D) ou amostra física com cotas
- Material e liga exigidos (ex.: inox 304, alumínio 6061)
- Classe de tolerância (ISO 2768) e requisitos geométricos
- Acabamento/rugosidade e tratamento de superfície
- Quantidade por lote e recorrência (peça única ou série)
- Certificados exigidos (matéria-prima, dimensional, ISO 9001)
Como avaliar fornecedores e fabricantes de peças metálicas
Fornecedores variam entre tornearias, estamparias, serralherias de precisão e usinagens com parque CNC. Na qualificação B2B, verifique o parque de máquinas compatível com sua peça, a capacidade de emitir relatório dimensional e certificado de matéria-prima, o sistema de gestão da qualidade (ISO 9001) e a experiência no seu setor. Para peças com função estrutural ou de segurança, exija dimensionamento e laudo assinados por profissional habilitado. Cotar o mesmo desenho com múltiplos fornecedores numa única busca revela a dispersão de preço e prazo e evita o erro comum de comprar só pelo menor valor sem checar a capacidade real de atender à tolerância.
O que só a Soluções Industriais entrega neste nicho
O diferencial da plataforma neste nicho é o acesso comparativo a fornecedores verificados, com indicação de quem atende a sua região e em que prazo. Os números abaixo vêm do próprio marketplace:
Para Peças Metálicas, a plataforma reúne 11 fornecedores verificados, presentes desde 2017, além da curadoria Amplitude Industrial. 9 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 9 |
| PR / SC / RS / SP | 1 |
| TODOS | 1 |
Perguntas frequentes
Como cotar peças metálicas sob medida sem ter o desenho técnico?
É possível cotar a partir de uma amostra física por engenharia reversa: o fornecedor mede a peça e gera o desenho conforme ABNT NBR 10067. Ainda assim, informe material, quantidade e tolerância desejada, pois a medição de amostra assume as tolerâncias existentes, que podem não ser as ideais para sua aplicação.
Qual a diferença de custo entre inox 304 e 316?
O AISI 316 contém molibdênio e resiste a cloretos e ambientes químicos, custando tipicamente de 30% a 60% mais que o 304. Só compensa quando há exposição salina ou química; para atmosfera comum e uso alimentício, o 304 atende com custo menor.
Quando a estampagem é mais barata que a usinagem?
A estampagem tem custo fixo de ferramental (estampo), diluído por peça. Em séries altas ela supera a usinagem CNC; em baixo volume ou peça única, a usinagem, o corte a laser ou o jato d'água evitam o investimento no estampo e saem mais baratos.
Que tolerância devo especificar na peça?
Use a classe geral adequada da ISO 2768 (fina, média ou grosseira) e reserve tolerâncias apertadas ou geométricas ISO 1101 apenas para cotas funcionais críticas. Apertar tolerância onde não é necessário eleva o custo de usinagem de forma desproporcional.
Qual tratamento de superfície escolher contra corrosão?
Depende do ambiente. Uso interno seco aceita zincagem eletrolítica ou pintura eletrostática; exposição externa e ambientes agressivos pedem galvanização a fogo conforme ABNT NBR 6323 e ISO 1461, que forma camada espessa e durável. Alumínio pode ser anodizado.
Preciso exigir certificado de matéria-prima?
Para peças estruturais, sob pressão ou de segurança, sim: o certificado de matéria-prima garante a composição e as propriedades da liga (ex.: SAE 1020, AISI 316) e permite rastreabilidade. Peças não críticas geralmente dispensam, mas vale confirmar no orçamento.
O que devo checar num fornecedor de peças metálicas?
Verifique parque de máquinas compatível com a peça, capacidade de emitir relatório dimensional, certificação ISO 9001 e experiência no seu setor. Para função estrutural, exija dimensionamento e laudo assinados por profissional habilitado com ART.
Corte a laser, plasma ou jato d'água: qual usar?
O laser de fibra entrega precisão e borda limpa em chapas finas a médias; o plasma é econômico em chapas grossas com tolerância folgada; e o jato d'água corta sem zona termicamente afetada, indicado quando o material não pode aquecer, como certos inoxidáveis e alumínios.
O preço varia muito entre fornecedores para a mesma peça?
Sim. A dispersão vem de parque de máquinas, ociosidade, domínio do processo e política de preço de cada fabricante. Cotar o mesmo desenho com vários fornecedores numa única busca revela essa diferença e evita pagar a mais ou fechar com quem não atende à tolerância exigida.
Solicitar orçamento gratuito
Para obter cotações comparativas de peças metálicas, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Metalurgia e Usinagem da Soluções Industriais. Última revisão: 14 de julho de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 10067, ABNT NBR 8403, ISO 2768, ISO 1101, ISO 1302, ABNT NBR 6323, ABNT NBR ISO 1461, ABNT NBR ISO 9001.