

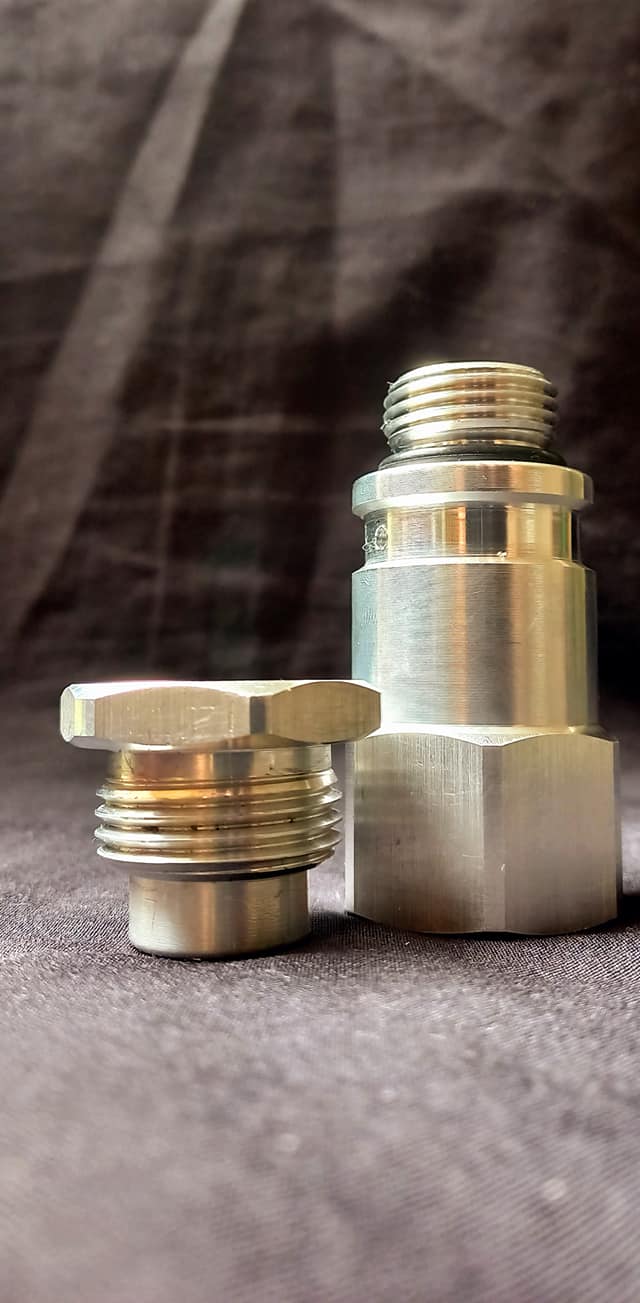


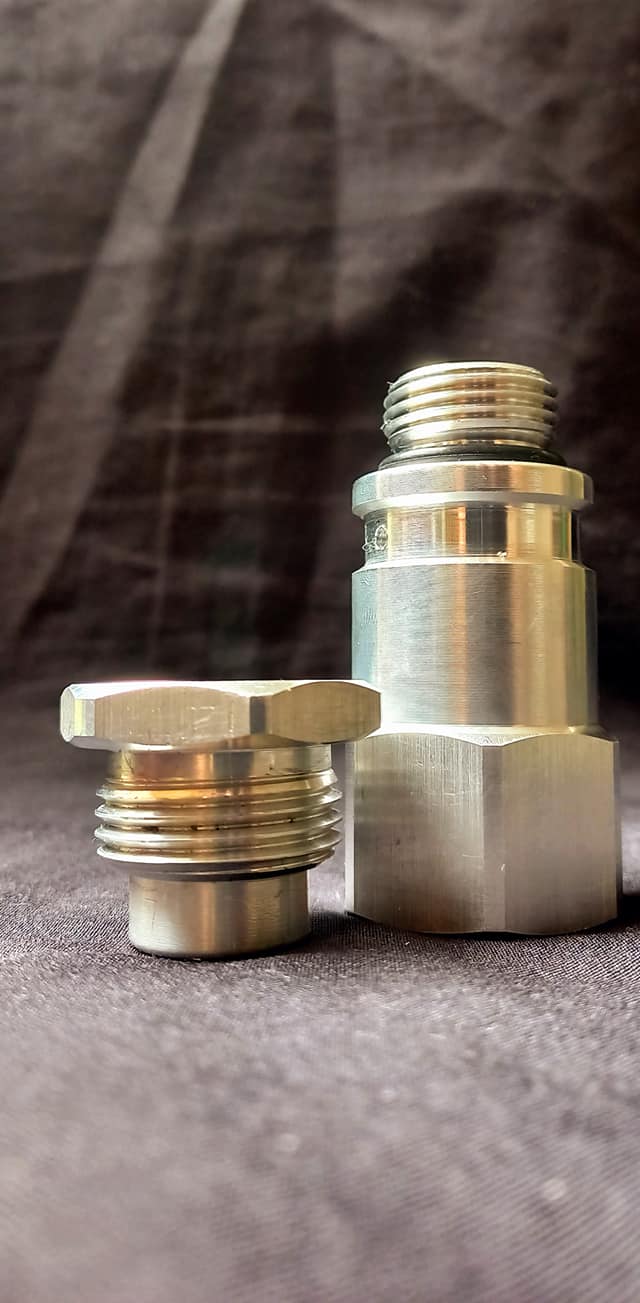


Usinagem de peças
Principais processos de usinagem e o que cada um resolve
Cada processo cobre uma faixa de geometria, tolerância e acabamento. O torneamento gera peças de revolução (eixos, buchas, roscas); o fresamento cobre superfícies planas, rasgos e formas complexas; a retificação entrega tolerância apertada e superfície espelhada; a eletroerosão faz cavidades e detalhes internos que a ferramenta rotativa não alcança. A tabela abaixo relaciona processo, tolerância típica e rugosidade para orientar a especificação antes de cotar.
| Processo | Tolerância típica (IT) | Rugosidade Ra típica | Aplicação recomendada |
|---|---|---|---|
| Torneamento CNC | IT7 a IT9 | 1,6 a 3,2 µm | Peças de revolução e eixos |
| Fresamento CNC | IT7 a IT9 | 1,6 a 3,2 µm | Peças prismáticas e suportes |
| Retificação | IT5 a IT6 | 0,2 a 0,8 µm | Ajustes de precisão e mancais |
| Eletroerosão | IT6 a IT7 | 0,4 a 1,6 µm | Cavidades e materiais endurecidos |
- Torneamento CNC: eixos, pinos, buchas, roscas e peças cilíndricas.
- Fresamento CNC 3 a 5 eixos: blocos, suportes, moldes e geometria prismática.
- Retificação plana e cilíndrica: acabamento fino e ajuste de precisão.
- Eletroerosão a fio e por penetração: cantos vivos internos e materiais endurecidos.
Materiais e usinabilidade: como o metal muda o preço
O material define quanto tempo de máquina a peça consome e, por consequência, o preço. O índice de usinabilidade compara materiais tomando um aço de referência como base 100%: alumínio 6061 usina fácil e rápido, aço 1045 é o meio-termo, inox 316 e ligas endurecidas puxam o tempo e o desgaste de ferramenta para cima. Muitas peças são produzidas a partir de tarugo de aço fornecido pela própria oficina, mas cliente e fornecedor devem alinhar quem compra a matéria-prima, pois isso pesa no orçamento.
- Alumínio 6061/7075: alta usinabilidade, ideal para peças leves e protótipos.
- Aço 1045 e 4140: uso geral estrutural e eixos, boa relação custo-resistência.
- Inox 304/316: resistência à corrosão, porém usinagem mais lenta e cara.
- Plásticos técnicos (POM, nylon, PTFE): leves, isolantes e autolubrificantes.
Como especificar tolerância e acabamento sem encarecer à toa
Aqui está o maior gerador de sobrecusto: apertar tolerância onde a peça não precisa. Toda cota sem indicação assume a tolerância geral da ISO 2768 (classe fina, média ou grossa) — e o que exige precisão você cota explicitamente pela ISO 286. Como regra prática, fechar de IT9 para IT6 pode multiplicar o tempo de usinagem e adicionar uma operação de retífica. Da mesma forma, exigir Ra 0,4 µm num rasgo funcional que trabalharia bem com Ra 3,2 µm só transfere custo. Reserve a alta precisão para superfícies de ajuste, mancais e vedação.
- Cote apertado só em diâmetros de encaixe, mancais e faces de vedação.
- Use tolerância geral ISO 2768 média para o resto da peça.
- Indique rugosidade Ra conforme ISO 1302 apenas onde há função.
- Especifique tolerância geométrica ISO 1101 (concentricidade, planeza) quando o encaixe depende disso.
CNC ou usinagem convencional: quando cada um compensa
A escolha é de volume e repetibilidade, não de moda. A usinagem convencional (torno mecânico, fresadora manual) tem setup barato e compensa em peça unitária, conserto ou ajuste pontual. A CNC tem custo de programação e preparação maior, diluído em série: a partir de dezenas de peças idênticas, o CNC quase sempre sai mais barato por unidade e garante repetibilidade que a mão do operador não sustenta. Peças de revolução simples podem sair do torno; formas complexas em três planos pedem fresamento CNC de 4 ou 5 eixos. Componentes como uma rosca sem fim ou um eixo expansivo tendem a exigir combinação de torneamento, fresamento e, às vezes, retífica.
O que define o preço da usinagem de peças
O preço não é o material sozinho: é hora-máquina somada a setup, complexidade e volume. Peça o orçamento decomposto para comparar fornecedores de verdade, porque uma tornearia pode ter máquina mais rápida e sair na frente mesmo cobrando hora mais cara.
- Tempo de usinagem: função da geometria, do material e da tolerância exigida.
- Setup e programação: fixo por lote, diluído conforme a quantidade cresce.
- Matéria-prima: quem fornece o tarugo e o rendimento (sobra de material).
- Acabamento e pós-processo: retífica, tratamento térmico, zincagem ou anodização.
- Inspeção e laudo: relatório dimensional e conformidade ISO 9001 agregam valor.
Checklist de cotação: o que reunir antes de pedir orçamento
Um pacote técnico completo elimina idas e vindas e faz o orçamento voltar comparável entre oficinas. Quanto mais precisa a informação, menor a margem de segurança que o fornecedor embute contra a incerteza — e menor o preço final. Reúna estes itens antes de disparar a cotação para vários fornecedores.
- Desenho técnico 2D cotado e/ou modelo 3D (STEP/IGES).
- Material especificado (norma e liga) e tratamento desejado.
- Quantidade e previsão de recorrência (protótipo, lote ou série).
- Tolerâncias críticas e classe geral (ISO 286 / ISO 2768).
- Acabamento superficial (Ra) e requisitos de inspeção/laudo.
- Prazo de entrega e local de retirada ou frete.
Erros de especificação e modos de falha mais comuns
A maioria das rejeições nasce no desenho, não na máquina. Cota sem tolerância vira interpretação livre; tolerância apertada demais dispara custo sem função; falta de referência (datum) inviabiliza o controle da peça. Antes de fechar, valide se o desenho está completo e se o processo escolhido combina com a geometria — nem toda peça precisa de usinagem: chapas dobradas podem sair de estampagem de chapas, e transmissões usam polias industriais que combinam fundição e usinagem de ajuste.
- Desenho sem datum ou sem cota crítica: peça não inspecionável.
- Tolerância geral apertada aplicada à peça inteira: sobrecusto direto.
- Ignorar o raio mínimo de ferramenta em cantos internos: impossível de usinar.
- Material errado para a função: falha em serviço ou custo desnecessário.
O que só a Soluções Industriais entrega neste nicho
O diferencial da plataforma neste nicho é o acesso comparativo a fornecedores verificados, com indicação de quem atende a sua região e em que prazo. Os números abaixo vêm do próprio marketplace:
Para Usinagem De Peças, a plataforma reúne 10 fornecedores verificados, presentes desde 2021, além da curadoria Amplitude Industrial. 10 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 10 |
Perguntas frequentes
Qual a diferença entre usinagem CNC e convencional?
A convencional depende do operador e compensa em peças unitárias e consertos; a CNC é programada, garante repetibilidade e reduz o custo unitário em série. A partir de dezenas de peças idênticas o CNC costuma ser mais barato por unidade, além de sustentar tolerâncias apertadas com regularidade.
Que informações preciso mandar para cotar uma peça usinada?
Desenho técnico 2D cotado ou modelo 3D (STEP/IGES), material e liga, quantidade, tolerâncias críticas com a classe geral (ISO 286 e ISO 2768), acabamento em Ra e prazo. Esse pacote deixa o orçamento comparável entre fornecedores e reduz a margem de incerteza no preço.
Por que apertar a tolerância encarece a peça?
Tolerância mais fechada (ex.: de IT9 para IT6) exige mais passes, ferramentas melhores e, muitas vezes, uma operação extra de retificação. Cote precisão apenas onde a peça encaixa, veda ou trabalha em mancal; para o resto, use a tolerância geral da ISO 2768.
A oficina fornece o material ou eu devo comprar?
Ambos os modelos existem. Muitas oficinas fornecem o tarugo e embutem no orçamento; em outras, o cliente fornece a matéria-prima. Defina isso na cotação, pois material e rendimento (sobra) pesam no preço final da usinagem.
Que material tem melhor usinabilidade?
O alumínio 6061 usina rápido e barato, sendo ótimo para protótipos; o aço 1045 é o meio-termo estrutural; o inox 316 e ligas endurecidas puxam o tempo de máquina e o desgaste de ferramenta para cima. O índice de usinabilidade compara os materiais tomando um aço de referência como base.
Como sei que a peça saiu dentro da tolerância?
Exija do fornecedor um relatório dimensional de inspeção das cotas críticas. Oficinas com sistema de gestão da qualidade ISO 9001 têm processo formal de medição e rastreabilidade, o que evita retrabalho e rejeição na sua linha de montagem.
Quando devo usar eletroerosão em vez de torno ou fresa?
A eletroerosão a fio ou por penetração é indicada para cantos vivos internos, cavidades profundas e materiais já endurecidos que a ferramenta rotativa não usina bem. Ela entrega geometria e acabamento que o fresamento não alcança, porém com tempo maior — reserve para o que realmente exige.
A oficina de usinagem precisa atender alguma norma de segurança?
Sim. As máquinas-ferramenta se enquadram na NR-12, que exige proteções, dispositivos de parada de emergência e capacitação do operador. É um critério legítimo para checar no fornecedor, junto com a conformidade ISO 9001 do processo.
Solicitar orçamento gratuito
Para obter cotações comparativas de usinagem de peças, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Serviços de Usinagem da Soluções Industriais. Última revisão: 13 de julho de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 286-1, ISO 2768, ISO 1101, ISO 1302, NR-12, ISO 9001.